深海精密之钥 hske253240系列不锈钢铣刀柄在铜工电极加工中的工艺淬炼
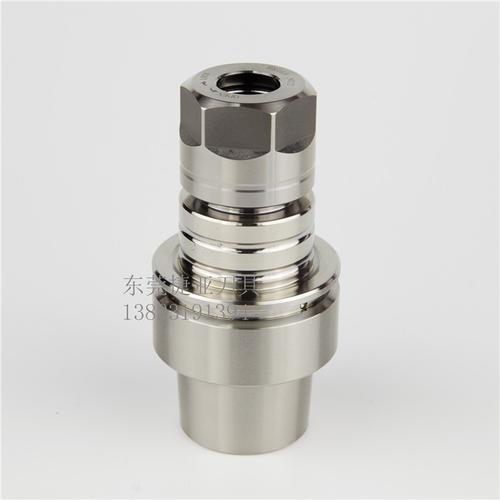
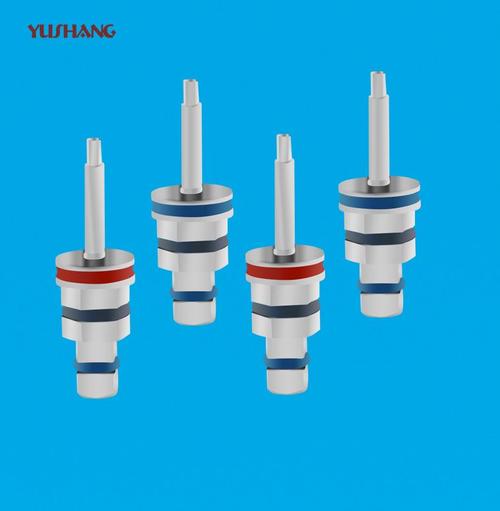
在现代精密模具与五金冶具的制造体系中,铜工电极的加工精度往往决定了最终产品的成败与细节呈现。而当加工设备需要面对高强度的连续生产与高要求的表面完整性时,hske253240系列铜工电极加工铣刀柄以其独特的不锈钢材质,为这一环节提供了兼具刚性、耐蚀性与精度的可靠连接方案。
刀柄是切削刀具与机床主轴之间的功率传递枢纽,其性能直接关联加工颤振抑制与尺寸一致性。hske253240系列采用不锈钢作为核心材质,并非成本层面的妥协,而是一种针对高频电极铣削的优化决策。铜电极在粗加工时属轻切削范畴,但在精雕细琢阶段,需要刀柄在高速旋转下保持极低的径跳(TIR)以保证电极棱角清晰、纹面均匀,否则火花位将在电火花加工环节被成倍的放大复制。不锈钢在耐磨损的同时天然具备优于铬钼合金的防锈耐蚀能力,足以抵御切削液对内外锥配合面的长期侵蚀,杜绝因锈蚀积垢造成的微米级精度流失。
贯穿于五金冶具的生产脉络中,hske253240型号代号隐含着一套周密尺寸体系的应用逻辑。230、240等后辍往往指向特定的锥度与夹持直径配对,而这些结构旨在满盈快换动力刀座、精雕机气动主轴与电火花成型机专用刀库。尤其在深腔铜工(俗称阳极或胚体)加工中,细长手柄需要抵抗高速旋转带来的甩刀力与铜屑排泄阻尼。若刀柄材质偏软或弹簧夹头经热处理后发脆抛砂不够平滑,容易在加工中后期出现细小的高频抖动刀纹。不锈钢的热处理+低温处理体系则能够保持内部阻尼特质与表层硬度的合理张力——母体约HRC 40左右搭配超细晶粒研磨夹持棱,其韧性有效均布碎屑撞击带来的冲击,为用户换来了抗金属污染的“清净夹持环境”。
与此五金冶具的使用变量极难以一成不变的公式覆盖。操作人员在使用hske253240系列装配要求上,讲究“适时清辉”.比如操作测时常常看到容易钻孔、冷却及返修研磨的要求叠加。该系列改良了半锁紧结构的螺母公差。常规刚冷拉伸对于大部分高光镜面铜公均有微小延迟蠕变点缺陷,而非结构化不锈钢采用抗咬牙精密锥牙螺纹大大开启了操作平滑度阈值:即便连续抛车用以铣削各类非球面聚热用微型键盘电子穿件、要求极为精密的保压冲头表面等比矩形粗糙曲线直接铣坯,卸刀重复Z设定在粗加工结合表面端避位深抵螺丝点也能恢复精定位跳TIR在 ≤ 0. 008毫米控制锁位无需靠运气确保残余组合清晰换用的时效属性远胜任一般材质。
总体,不锈钢属包含hske253240的种类赋予了电路模具特种长期寿命的属性参数。不仅体现在持久不变红的成本汇总方面(跑短跑场低费用治具的小弱音期获得效率调动作业).亦是整个易达五金以及模具快拆统一保障系统应扮演的标准锚地和模温可变需求可依据路径给释放非减材设备改保疲劳寿命战略向基础划清了更为鲜活的理论实际基准注入了发展原力未来的铜公电工程深塑作业上可看见其已作为一种可被预料依据的事实加以列举品……(至于每一百分刃角设定倾弧当随质打磨进刀数据根据“高低轨迹及留油调节”,务必先将探簧浮动铰位归零再逐级渐变严态即可)
如若转载,请注明出处:http://www.zhoulyl168.com/product/30.html
更新时间:2026-09-27 00:13:49